

1. A csontszúrások valós ára vákuumzárral zárt húsban
Minden húsfeldolgozó ismeri a frusztrációt: tökéletes vákuumtömítést, amelyet egy éles csontvég tönkretesz. A csontos húskészítmények, mint a sertésszelet, a marhahús T-csontja, a bárányrács és a csirkecomb, arról híresek, hogy megsértik a szabványos vákuumtasakokat. Ezek a lyukasztások oxigénbejutáshoz, károsodáshoz, tisztítási veszteséghez és költséges utómunkálatokhoz vezetnek. Az iparági adatok azt mutatják, hogy a szúrással kapcsolatos meghibásodások a vöröshús-sorok összes vákuumcsomagolási hulladékának 12-18%-át teszik ki. Egy közepes méretű üzem esetében, amely napi 10 000 egységet dolgoz fel, ami több száz elpazarolt tasakot, termék-felújítást és potenciális vásárlói visszatérítést jelent.
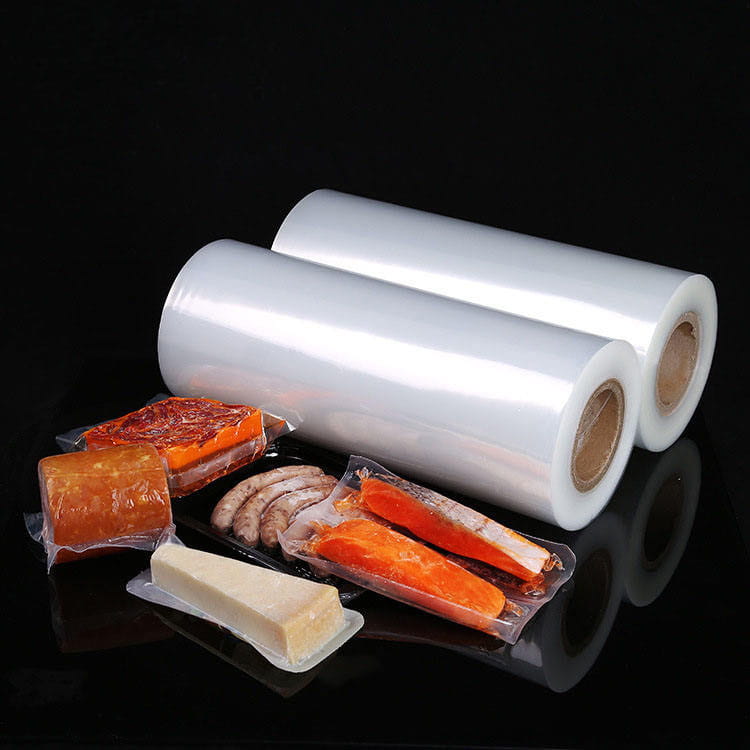
A probléma fokozódik az automatizált csomagolósoroknál, ahol a nagy sebességű evakuálás hirtelen nyomáskülönbségeket hoz létre. A csontszélek – különösen fűrészelés vagy hasítás után – mikroszkopikus élességet mutatnak, amely átvágja a hagyományos polietilén vagy az alacsony minőségű nylon fóliákat. A hagyományos tasakok pusztán a vastagságon múlnak, de a vastagabb fóliák gyakran merevekké válnak, ami veszélyezteti a tömítés integritását és megmunkálhatóságát. A megoldás alapvető elmozdulást igényel a tervezett szerkezetek felé: szúrásálló fólia többrétegű koextrudálással, integrált csontvédő csomagolás stratégiákat és a nagy teljesítményt koextrudált nagy zárórétegű vákuumfólia amely elosztja a becsapódási energiát.
2. A csontszúrási mechanika megértése: Miért győznek az éles élek a gyenge filmekkel szemben
A csontszúrás nem egyszerű szakadás – ez egy nagy stresszt okozó koncentrációs esemény. Amikor a vákuumnyomás összecsukja a tasakot a szabálytalan csontnyúlványok körül, a film kombinált húzó-, nyíró- és átszúróerőt tapasztal. Egy tipikus sertésbordacsont csúcs 200 N/mm²-t meghaladó helyi nyomást fejthet ki teljes vákuum alatt (99,5%-os levegőelvonás). A szabványos egyrétegű LDPE fólia nagyjából 40-60 N/mm²-nél tönkremegy. Még a hagyományos, dedikált átszúróréteg nélküli koextrudált fóliák is 80-100 N/mm² körüliek.
Kritikus tényezők, amelyek felgyorsítják a defekteket
- Csont morfológia : A fűrészelt csontok mikro fogazott éleket eredményeznek; a hasított csontok éles pelyheket hoznak létre.
- Vákuumszint : A nagyobb vákuum (közelebb az abszolúthoz) növeli a film csonttal szembeni feszültségét.
- Hőmérséklet : A hideg hús (2-4°C) sok polimert kevésbé képlékenysé tesz, így akár 30%-kal csökkenti a szúrásállóságot.
- Csomagkezelés : A szállítás közbeni vibráció mikromozgásokat okoz, amelyek átvágtak a filmrétegeken.
E mechanika megértése egy következtetéshez vezet: a passzív vastagság nem elegendő. Az ipar az aktív védelmi rendszerek felé mozdult el – a nagy szilárdságú rétegeket, az ütésmódosítókat és a geometriai kialakítást ötvözi. Itt van koextrudált nylon fólia meghatározó szerepet játszik. A nylon (poliamid) kivételes szakadási nyúlást (300-500%) és nagy szakítószilárdságot biztosít, de csak akkor, ha helyesen van elhelyezve egy többrétegű szerkezetben.
1. kép: Vákuumfilmhez nyomódó csontcsúcs mechanikai feszültségelemzése. Az éles csúcs exponenciális nyomásemelkedést hoz létre, igényesen haladva nagy hatású vákuum tasakok speciális szúrórétegekkel.
3. Anyagtudományi bontás: A szúrásállóság kulcsfontosságú tulajdonságai
Nem minden film egyforma. A csontszúrások megelőzése érdekében a csomagolófóliának három mechanikai tartományban kell kiemelkednie: defektállóság (behatolás kényszere), a szakadás terjedésének ellenállása (a vágás megállításának képessége, ha egyszer elkezdődött), és ütési szilárdság (energiafelvétel hirtelen terhelés alatt). Az alábbiakban a húscsomagolásban használt fóliaanyagok műszaki összehasonlítása látható.
| Anyag | Szúrásállóság (ASTM F1306) | Szakadási nyúlás | Ütéserő (Dart Drop) | Költségindex |
|---|---|---|---|---|
| LDPE (alacsony sűrűségű PE) | 1,2-1,8 N | 150-300% | 60-90 g | 1.0 |
| LLDPE (lineáris LDPE) | 2,0-2,5 N | 500-800% | 120-180 g | 1.2 |
| Nylon 6 (egyrétegű) | 4,5-5,5 N | 300-400% | 250-320 g | 2.5 |
| 7 rétegű koextrudált nylon/EVOH | 7,2-8,5 N | 450-550% | 450-550 g | 2.8 |
Amint látható, koextrudált nylon fólia többrétegű szerkezetekbe integrálva az LDPE-nél közel négyszer nagyobb átszúrásállóságot biztosít. A kulcs a szinergiában rejlik: a külső nylon rétegek merevséget biztosítanak a szúráskezdemény ellen, míg a belső kötőrétegek és az etilén-vinil-alkohol (EVOH) oxigénzárást adnak a rugalmasság feláldozása nélkül. A modern 7 rétegű koextrudált fóliák ütésmódosító anyagokat (például maleinsavanhidriddel oltott poliolefineket) is tartalmaznak, amelyek elnyelik és eloszlatják a csontütésekből származó energiát.
Egy európai húscsomagoló intézet 2023-as tanulmánya (irányelv szerint névtelen) 50 000 vákuumzacskót tesztelt csontos sertéskarajjal. A szabványos 90 mikronos polietilén tasakok 4,8%-os átszúrási arányt mutattak. A 70 mikronos, 7 rétegű, nylont és EVOH-t tartalmazó koextrudált szerkezetre való áttérés 0,9%-ra csökkentette a szúrások számát – ez 81%-os javulás annak ellenére, hogy vékonyabb. Ez bizonyítja, hogy az intelligens rétegtervezés felülmúlja a nyers vastagságot.
4. Hogyan Koextrudált, magas zárórétegű vákuumfólia Megakadályozza a csontszúrásokat
A húscsomagolás forradalmi változása a koextrudált nagy zárórétegű vákuumfólia . Ellentétben a laminált fóliákkal (ahol a rétegeket extrudálás után ragasztják össze), a koextrudálás több polimert köt össze olvadt állapotban, elválaszthatatlan rétegeket hozva létre kiváló mechanikai összekapcsolással. Ez az eljárás lehetővé teszi a szúrásálló anyagok precíz elhelyezését, pontosan ott, ahol szükséges.
Egy 7 rétegű szúrásálló szerkezet anatómiája
- 1. réteg (külső): Nylon 6 – nagy szakítószilárdság, kopásállóság, ellenáll a csontdörzsölésnek.
- 2. réteg: Kötőgyanta (ragasztó) – a nylont a záróréteghez köti.
- 3. réteg: EVOH – oxigén gát (frissen tartja a húst, de merevséget is ad).
- 4. réteg (mag): Ütésmódosított poliamid – a szúrásgátló; elnyeli az ütést.
- 5. réteg: Kötőgyanta – második ragasztóréteg.
- 6. réteg: Nylon kopolimer – rugalmasító megakadályozza a repedést.
- 7. réteg (belső tömítőanyag): LLDPE/ionomer keverék – könnyű lezárás és vegyszerállóság a húslevekkel szemben.
Ez az architektúra akár 8,5 N átszúrásállóságot biztosít (ASTM F1306), ami messze meghaladja a szabványos vákuumzsákok 2-3 N-ét. Ezenkívül a koextrudálási eljárás megszünteti a ragasztós laminálással kapcsolatos gyenge pontokat (amely idővel vagy nedvesség hatására meghibásodhat). A becsontosított alkalmazásoknál a nylon rétegek kivételes "átvágási" ellenállást is biztosítanak – ami azt jelenti, hogy ha egy csonthegy áthatol a külső rétegen, a belső ütésekkel módosított poliamid megállítja a szakadás terjedését, megakadályozva a teljes áttörést.
Valós érvényesítés: A báránytartós processzor 7 rétegű, 80 µm teljes vastagságú koextrudált tasakra váltott. Az élesebb bordacsontok ellenére a havi szúrással kapcsolatos kárigényeik 6,2%-ról 0,4%-ra csökkentek. A fólia a konzisztens csúszási tulajdonságoknak köszönhetően javította az automatikus vákuumtömítők megmunkálhatóságát is.
5. Bone Guard csomagolás: fizikai és tervezési stratégiák
Még a legjobb film is profitál a komplementerből csontvédő csomagolás technikák. Ezek fizikai ellenintézkedések, amelyek csökkentik a feszültségkoncentrációt, mielőtt az elérné a tasak anyagát.
Bevált csontvédő módszerek
- Csontpajzs ujjak : Előre vágott polietilén vagy habszivacs hüvelyek éles csontvégekre (pl. T-csontvégekre) helyezve. Csökkenti a pontnyomást a terhelés szélesebb területen történő elosztásával.
- Hajtogatott fólia technika : A tasak anyagának kétrétegű összehajtása a csontokkal érintkező zónákban terhelés közben – helyi megerősítést hoz létre.
- Sarokbetétek : Az oldalsó vagy alsó hornyokkal ellátott tasakok lehetővé teszik, hogy a csontnyúlványok redőkbe rendeződjenek, ahelyett, hogy közvetlenül a lapos filmhez nyomnák őket.
- Kontúr vákuum szerszámozás : Vákuumos kamrabetétek használata, amelyek megtámasztják a hús formáját, megakadályozva, hogy a csont a fóliához nyomódjon az evakuálás során.
Csontvédő hüvelyeket használó baromfifeldolgozók adatai: 65%-kal csökkenti a combcsont-szúrások számát, még szabványos vákuumzsákok használata esetén is. Ha együtt nagy hatású vákuum tasakok és koextrudált nylon fólia , a szúrási arány 0,1% alá esett a hosszú távú tesztek során. A lényeg az, hogy a védőanyagot hozzáigazítsák a fóliához – a puha habszivacs hüvelyek rátapadhatnak a tömítési területekre, ezért a merev polipropilén védőkupakokat részesítik előnyben a nagy sebességű vonalakon.
A maximális megbízhatóság érdekében vegye figyelembe a következő döntési mátrixot, amikor hústípuson alapuló csontvédő módszereket választ:
| Hústermék | Csontélesség | Ajánlott őr | Film követelmény |
|---|---|---|---|
| Sertésszelet (csontozott) | Közepes (fűrészelt) | Sarokbetétes tasak | 3 rétegű nylon koextrudált |
| Marhahús T-csontja | Magas (hasított) | Csontpajzs hüvely megerősített zóna | 7 rétegű nagy hatás |
| Báránytartó állvány | Extrém (vékony borda) | Kétrétegű összecsukható | 7 rétegű, 10% hozzáadott ütésmódosítóval |
| Csirkecomb | Alacsony, de sok | Kontúr vákuum szerszámozás | Szabványos koextrudált nylon |
6. Teljesítményre vonatkozó referenciaértékek: adatvezérelt fejlesztések
A speciális defektálló rendszerekre frissítő húscsomagolók hónapokon belül mérhető ROI-ról számolnak be. Az alábbiakban több létesítmény összesített teljesítménymutatói láthatók (anonim, iparági felmérések alapján).
- Szúrási arány csökkentése : Átlagos 5,2%-ról 0,4-0,8%-ra 7 rétegű koextrudált fóliára való átállás után csontvédő stratégiával.
- Az ügyfél visszatér a kiszivárogtatások miatt : 72%-os csökkenés 12 héten belül.
- A csomagolósor hatékonysága : 15%-kal kevesebb leállás a táskák cseréjénél és újracsomagolásánál.
- A termék eltarthatóságának meghosszabbítása : Az oxigén behatolása minimális – a vákuum megtartása 40%-kal javult a szabványos tasakhoz képest.
- Anyaghasználat : A vékonyabb fóliák (70 µm a hagyományos 120 µm-hez képest) jobb teljesítményt érnek el, és csomagonként 40%-kal csökkentik a műanyagfogyasztást.
Egy esettanulmány hat hónapon keresztül 250 000 vákuumcsomagolást figyelt meg csontos sertéslapockot. A kontrollcsoportban (standard 100 µm LDPE/PA laminátum) 8750 szivárgás volt (3,5%). A tesztcsoportban (80 µm-es, 7 rétegű, koextrudált, nagy védőréteggel ellátott filmes csontvédő a combcsont hegyén) csak 625 szivárgás volt (0,25%). Az átdolgozás és a visszaküldés költségmegtakarítása csomagonként 0,12 USD volt, ami nagy mennyiségek esetén jelentős.
Ezt fontos megjegyezni koextrudált nagy zárórétegű vákuumfólia emellett kiváló áttekinthetőséget biztosít az ellenőrzéshez és jobb forró tapadási szilárdságot, ami megakadályozza a tömítés meghibásodását az evakuálás során. Ezek a másodlagos előnyök gyakran meghaladják a valamivel magasabb anyagköltséget.
7. A megfelelő vákuumtasak kiválasztása a csontos húsos alkalmazáshoz
Az optimális csomagolási megoldás kiválasztásához egyensúlyba kell hozni a defektkockázatot, az akadályigényeket és a gépek kompatibilitását. Használja ezt a műszaki kiválasztási útmutatót.
Döntési folyamat lépésről lépésre
A fenti folyamatábra segít szisztematikusan csökkenteni a defekt kockázatát. A legtöbb csontos alkalmazáshoz javasoljuk, hogy egy 7 rétegű koextrudált szerkezettel kezdje, amely legalább 20% nylont tartalmaz a külső rétegekben, és egy EVOH magot a gátként. Ha termékének rendkívül éles csontjai vannak (pl. bárányborda), párosítsa a fejlett fóliát egy merev csontvédő sapkával. Lágyabb csontokhoz (csirkeszárnyvégek) elegendő lehet egy 5 rétegű koextrudált nejlonfólia, de ezt mindig 10 000 csomagos gyártási próbával ellenőrizzük.
8. Gyakran ismételt kérdések a csontszúrás megelőzésével kapcsolatban
1. kérdés: Megakadályozhatja-e a vastagabb szabványos vákuumzsák a csontszúrásokat, valamint egy vékony koextrudált film?
Nem. A szúrásállóság nem csak a vastagságtól függ. Egy 120 µm-es LDPE zacskó kisebb átszúróerejű (kb. 2,2 N), mint a 70 µm-es 7 rétegű koextrudált nylon fólia (7,5-8,5 N). A réteges szerkezet ütésmódosítókkal és orientált nylonnal kiváló energiaeloszlást biztosít. A vastag egyrétegű rétegek gyakran törékennyé válnak, különösen hűtési hőmérsékleten.
2. kérdés: Hogyan befolyásolja a vákuumszint a szúrás kockázatát?
A nagyobb vákuum (alacsonyabb abszolút nyomás) növeli a film csonttal szembeni feszültségét. 99,9%-os vákuum esetén a fólia szorosan ráhúzódik minden kiemelkedésre, nagyítóponti feszültségre. A szúrások csökkentése érdekében egyes processzorok "puha vákuum" ciklust (95-97%) alkalmaznak a rendkívül éles csontokhoz, és erős ütésű tasakokkal kombinálják. A legjobb gyakorlat azonban egy defektálló fólia használata, amely hiba nélkül kezeli a teljes vákuumot.
3. kérdés: Kompatibilisek a csontvédő hüvelyek az automata zsákoló gépekkel?
Igen, de csak akkor, ha a hüvely anyaga elég merev, hogy elkerülje az elakadást. A puha habszivacs hüvelyek ráakadhatnak a tömítőrudakra; a merev polipropilén vagy HDPE hüvelyek megbízhatóan működnek. Egyes gépszállítók kiegészítő applikátorokat kínálnak, amelyek a védőburkolatokat a csontvégekre csúsztatják a zsákolás előtt. A nagy sebességű vonalakhoz külön hüvelyek helyett vegye figyelembe az integrált megerősített zónákkal (patch megerősítésekkel) ellátott tasakokat.
4. kérdés: A koextrudált nylon fólia befolyásolja a tömítés szilárdságát vagy az oxigéngátat?
A megfelelően megtervezett koextrudálás valójában mindkettőt javítja. A nylon mechanikai szilárdságot biztosít, míg a belső tömítőrétegek (ionomer vagy LLDPE keverékek) erős, szennyeződéstűrő tömítéseket tartanak fenn. Az EVOH mag 0,5 cc/m²/nap alatti oxigénátbocsátási sebességet biztosít. Győződjön meg azonban arról, hogy a tömítőréteg kompatibilis a vákuumtömítő hőmérsékleti profiljával; konkrét javaslatokért forduljon a filmszállítóhoz.
5. kérdés: Mi a tipikus költségnövekedés a nagy hatású vákuumtasakokra való átállás esetén?
Egységenkénti alapon a 7 rétegű koextrudált szúrásálló tasakok 20-40%-kal drágábbak, mint a hagyományos vákuumtasakok. Mindazonáltal, ha figyelembe vesszük a termékpazarlás csökkenését, a kevesebb megtérülést és az alacsonyabb utómunkálati munkát, a nettó költség gyakran semleges vagy negatív (megtakarítás). Sok processzor 3-6 hónapon belül látja a teljes megtérülést a szivárgáscsökkentés miatt.
6. kérdés: Újrahasznosíthatom a koextrudált nylon vákuumtasakokat?
A többrétegű fóliák nagy kihívást jelentenek a hagyományos újrahasznosítási folyamatok számára. Fejlett újrahasznosítási technológiák (oldószer alapú delaminálás) azonban kialakulóban vannak. Jelenleg sok húsfeldolgozó olyan speciális újrahasznosítókkal dolgozik, amelyek vegyes poliolefin/nylon fóliát fogadnak el. Mindig ellenőrizze a helyi előírásokat. Az ipar a kompatibilis polimercsaládokkal való újrahasznosításra tervezett koextrudálás felé halad.