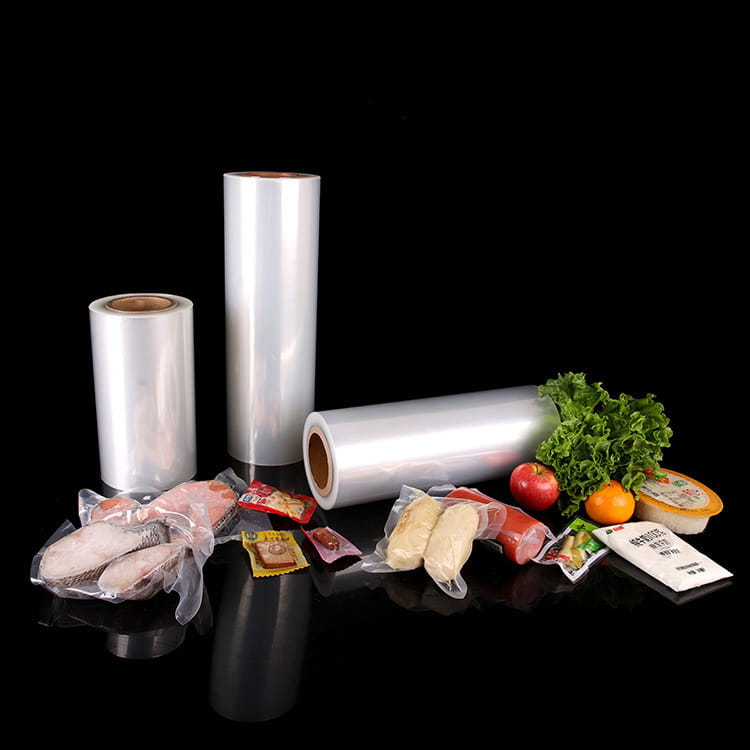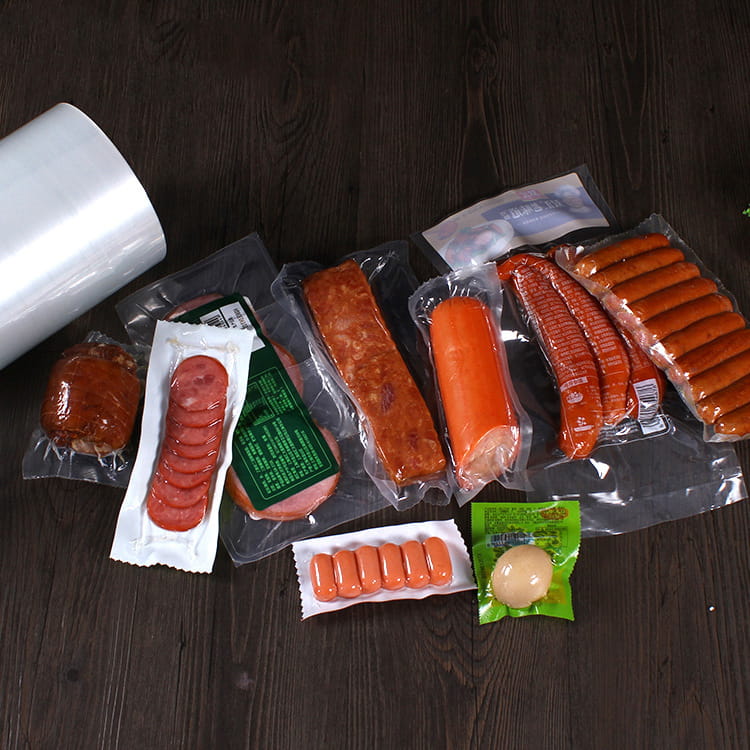


A hőformázó csomagolófólia kritikus anyag a csomagolóiparban, széles körben használják élelmiszer-, orvosi- és fogyasztási cikkekben. A teljesítménye hőformázó csomagolófólia több gyártási paramétertől függ, amelyek között hőformázási sebesség döntő szerepet játszik. Annak megértése, hogy a sebesség hogyan befolyásolja a fólia minőségét, segít a gyártóknak optimalizálni a gyártási hatékonyságot a termék integritásának megőrzése mellett.
A hőformázó csomagolófólia megértése
Hőformázó csomagolófólia A műanyag fólia egy olyan típusa, amelyet fel kell melegíteni, meghatározott formákká formálni és hűteni, hogy megtartsa ezeket a formákat. Jellemzően polimerekből, például PET-ből, PP-ből vagy PS-ből készül, és lehet egyrétegű vagy többrétegű a szükséges zárótulajdonságoktól függően. Hőformázó csomagolófólia sokoldalúsága, tisztasága és a tartalom védelmére való képessége miatt értékelik, miközben megőrzi a tetszetős megjelenést.
A hőformázott termékek minőségét számos tényező befolyásolja, többek között film vastagsága , anyagösszetétel, hőmérséklet-szabályozás, és ami fontos, hőformázási sebesség . Ezen tényezők mindegyike kölcsönhatásba lép egymással, és meghatározza a végtermék szilárdságát, átlátszóságát és hatékonyságát.
A hőformázási sebesség szerepe
Hőformázási sebesség A kifejezés arra a sebességre vonatkozik, amellyel a fólia áthalad a hőformázó gép hevítési és alakítási szakaszán. Kritikus gyártási paraméter, mert közvetlenül befolyásolja a fólia nyúlási képességét, a formákhoz való alkalmazkodást és a szerkezeti integritás megőrzését. A nem megfelelő sebességbeállítások hibákat, például elvékonyodást, vetemedést vagy hiányos formázást eredményezhetnek.
Befolyás a film vastagságára és egyenletességére
A hőformázási sebesség egyik legközvetlenebb hatása be van kapcsolva film vastagsága uniformity . Ha a sebesség túl nagy, előfordulhat, hogy a fóliának nincs elég ideje egyenletesen melegedni, ami egyenetlen nyújtást és változó vastagságú területeket okoz. Ezzel szemben a nagyon alacsony sebesség lehetővé teheti a fólia megereszkedését vagy túlmelegedését, ami nemkívánatos nyúláshoz és gyenge pontokhoz vezethet. Az optimális sebesség fenntartása biztosítja, hogy a hőformázó csomagolófólia konzisztens vastagságot tart, ami döntő fontosságú mind a mechanikai szilárdság, mind a záró tulajdonságok szempontjából.
A tisztaságra és a felületminőségre gyakorolt hatás
Felületi megjelenés egy másik fontos minőségi szempont, amelyet a hőformázási sebesség befolyásol. A gyors formázás felületi tökéletlenségekhez vezethet, mint pl ráncok, homály vagy csíkok , különösen a nagyon átlátszó filmeknél. A lassabb sebesség megfelelő szabályozás mellett lehetővé teszi a polimer láncok egyenletesebb tájolását, ami sima felületeket és nagy optikai tisztaságot eredményez. Az olyan alkalmazásoknál, ahol fontos a termék láthatósága, mint például a friss élelmiszertálcák, a hőformázási sebesség szabályozása elengedhetetlen a professzionális felület eléréséhez.
Hatások a mechanikai szilárdságra
A mechanikai tulajdonságai A hőformázó csomagolófólia méretét, beleértve a szakítószilárdságot és a szúrásállóságot is, a sebesség is befolyásolja. A nagy sebességű alakítás helyi feszültségpontokat hozhat létre, ami csökkentheti a csomagolás általános tartósságát. Másrészt a túl lassú sebesség csökkentheti a termelékenységet anélkül, hogy jelentős mértékben javulna az erő. Az optimális sebesség egyensúlyban tartja a mechanikai integritást a gyártási hatékonysággal, biztosítva ezt hőformázó csomagolófólia teljesíti mind a teljesítmény, mind a működési követelményeket.
Az akadálytulajdonságok szempontjai
Nedvesség-, oxigén- vagy aromagátat igénylő alkalmazásokhoz, hőformázó csomagolófólia egyenletes vastagságot és egyenletes rétegeloszlást kell fenntartani. A sebesség-ingadozások olyan területekhez vezethetnek, ahol a záróréteg sérül, ami befolyásolja az élelmiszerek vagy gyógyászati termékek eltarthatóságát. A gyártóknak gondosan kalibrálniuk kell a hőformázási sebességet a gát hatékonyságának megőrzése érdekében, különösen a többrétegű filmeknél, ahol minden réteg hozzájárul az általános teljesítményhez.
A hőformázási sebesség optimalizálása
A sebesség optimalizálása több, egymással összefüggő tényező figyelembevételét jelenti:
- Anyag típusa : A különböző polimerek eltérő hőelnyelési sebességgel és nyúlási jellemzőkkel rendelkeznek. A PET és PP fóliák például eltérően reagálnak a nagy sebességű alakításra.
- Film vastagság : A vastagabb fóliák kisebb sebességet igényelhetnek az egyenletes melegítés érdekében, míg a vékonyabb fóliák nagyobb sebességet is elviselnek.
- Alakítási módszer : A vákuumformázás, a nyomásalakítás vagy a dugaszoló alakítás mindegyikének egyedi sebességkövetelményei vannak, hogy biztosítsák a forma teljes megfelelőségét.
- A gép képességei : A modern hőformázó berendezések gyakran tartalmaznak változtatható sebességszabályozást és fűtési zónákat a teljesítmény optimalizálása érdekében az áteresztőképesség feláldozása nélkül.
A gyártók gyakran próbaüzemeket végeznek, és szemrevételezéssel és mechanikai ellenőrzésekkel azonosítják az állandó minőséget biztosító fordulatszám-tartományt. Beépítése inline monitoring rendszerek , mint például a vastagságmérők és a felületvizsgáló kamerák, tovább javíthatják a hőformázási folyamat irányítását.
A vevőkre és az ipari szakemberekre gyakorolt hatás
A vásárlók számára hőformázó csomagolófólia , a hőformázás sebessége és a film minősége közötti kapcsolat megértése elengedhetetlen az anyagok és gépek meghatározásakor. A nagysebességű alakítással kompatibilis fólia kiválasztása javíthatja a gyártás hatékonyságát, csökkentheti a hulladékot, és megőrizheti egyenletes termékminőséget. A vásárlóknak figyelembe kell venniük:
- Kompatibilitás alakító gépekkel : A filmeknek meg kell felelniük a meglévő berendezések sebességi képességeinek.
- Végfelhasználási követelmények : A nagy tisztaságú vagy magas zárórétegű filmek szabályozottabb sebességet igényelhetnek.
- Gyártási lépték : A nagyüzemi műveleteknél előnyt jelent a fóliák, amelyeket úgy terveztek, hogy elviseljék a gyorsabb formázást anélkül, hogy az erőt vagy a megjelenést veszélyeztetnék.
táblázat: A hőformázási sebesség és a filmminőség kapcsolata
| Armoforming Speed | Hatások a filmre | Ajánlások |
|---|---|---|
| Túl magas | Egyenetlen vastagság, felületi hibák, csökkent szilárdság | Csökkentse a sebességet, állítsa be a fűtési zónákat |
| Optimális | Egyenletes vastagság, sima felület, megtartott záró tulajdonságok | Tartsa konzisztens gépbeállításokat |
| Túl alacsony | Lehetséges megereszkedés, alacsony termelékenység, lehetséges túlmelegedés | Növelje a sebességet a biztonságos anyag határain belül |
Gyakori kihívások és mérséklési stratégiák
Még gondos ellenőrzés mellett is kihívások adódhatnak a hőformázási sebesség szabályozásában:
- Gyűrődés és vetemedés : Akkor fordul elő, ha a sebesség meghaladja az anyag nyújtási képességét. Az enyhítés magában foglalja a fóliák előmelegítését és a dugaszolható formázást.
- Inkonzisztens vastagság : Megoldható a formamélység beállításával és a nyomás szabályozásával a fordulatszám szabályozásával együtt.
- Felületi hibák : Optimalizált hőmérsékleti profilokat és lassabb kezdeti melegítést igényelhet a teljes formázás előtt.
E tényezők szisztematikus kezelésével a gyártók magas minőséget biztosíthatnak hőformázó csomagolófólia amely megfelel az ügyfelek és a szabályozási követelményeknek.
A hőformázási sebességszabályozás jövőbeli trendjei
Előrelépések be hőformázási technológia jobb eszközöket kínálnak a sebesség optimalizálásához a minőség feláldozása nélkül. Az innovációk közé tartozik:
- Intelligens vezérlőrendszerek, amelyek valós időben állítják be a sebességet és a hőmérsékletet az anyagok visszajelzése alapján.
- Nagy teljesítményű polimerek, amelyeket úgy terveztek, hogy ellenálljanak a nagyobb alakítási sebességnek, miközben megőrzik a tisztaságot és az erősséget.
- Automatikus ellenőrző rendszerek, amelyek észlelik a kisebb hibákat, és visszavezetik a korrekciókat az alakítási folyamatba.
Ase developments allow for higher productivity, reduced material waste, and consistent quality across large production volumes.