

1. Polietilén fóliatípusok meghatározása: LDPE, LLDPE és HDPE
A polietilén (PE) fóliák uralják a rugalmas csomagolást sokoldalúságuk, vegyszerállóságuk és költséghatékonyságuk miatt. Az ipari alkalmazások három fő alcsoportra támaszkodnak: ldpe film (kis sűrűségű polietilén), lldpe film (lineáris, kis sűrűségű polietilén), és hdpe film (nagy sűrűségű polietilén). Mindegyik különálló mechanikai és optikai tulajdonságokkal rendelkezik, amelyeket a polimer lánc elágazása és kristályossága határoz meg. E különbségek megértése alapvető fontosságú polietilén fólia gyártók élelmiszer-csomagolás, mezőgazdasági burkolatok vagy nagy teherbírású ipari bélések mérnöki megoldásainál.
Az LDPE-t nagy rugalmasság, tisztaság és ütésállóság jellemzi. Az LLDPE kiváló szakítószilárdságot és átszúrásállóságot biztosít a rövid ágakkal rendelkező lineáris szerkezetének köszönhetően. A HDPE nagy kristályosságot mutat, merevséget, záróképességet és kiváló vegyszerállóságot kínál. Az alábbi táblázat összefoglalja a fúvott fóliavonalak és az extrudálásos bevonási eljárások során gyakran hivatkozott legfontosabb műszaki paramétereket.
| Tulajdonság | LDPE film | LLDPE film | HDPE film |
|---|---|---|---|
| Sűrűség (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Szakítószilárdság (MD, MPa) | 10-20 | 25-45 | 25-40 |
| Szakadási nyúlás (%) | 400-650 | 500-800 | 200-500 |
| Vízgőz átviteli sebesség (WVTR, g/(m²·nap)) | 6-15 | 5-12 | 2-6 |
| Optikai tisztaság | Magas | Közepes-magas | Alacsony átlátszatlanság |
| Tipikus alkalmazások | Zsugorfólia, könnyű csomagolás, zacskók | Stretch pakolás, nagy teherbírású zsákok, betétek | Élelmiszer, pólótáska, ipari lepedő |
A modern gyártás során az LDPE és az LLDPE keverése optimalizálja a feldolgozhatóságot, miközben megőrzi a szívósságot. Nagy szilárdságú alkalmazásokhoz, hdpe filmgyártók gyakran alkalmaznak öntött vagy fúvott fólia koextrudálást, hogy a HDPE merevségét tömítőrétegekkel kombinálják. Ezek a tulajdonságprofilok közvetlenül befolyásolják a szerszám kialakítását, a hűtési hatékonyságot és a tekercselés feszültségét polietilén fólia tekercs gyártósorok.
2. Fúvott fóliaextrudálás: A cső alakú fóliák alaptechnológiája
A fúvott fóliaextrudálás továbbra is a legelterjedtebb gyártási technika ldpe film , lldpe film és többrétegű koextrudált szerkezetek. Ebben a folyamatban az olvadt polimert egy gyűrű alakú szerszámon keresztül felfelé nyomják, belső levegővel felfújják buborékot képezve, egy léggyűrűvel lehűtik, majd laposra omlik. polietilén fólia tekercs állomány. A fő vezérlőváltozók közé tartozik a felfújási arány (BUR), a fagyvonal magassága (FLH) és a felszállási sebesség, amelyek együttesen határozzák meg a film mechanikai irányát és vastagsági profilját.
Az ipari adatok azt mutatják, hogy a 2:1-től 4:1-ig terjedő BUR kiegyensúlyozott szakítótulajdonságokat eredményez MD/TD irányban. Modern fújt filmvonalak beépítik az automatikus profilvezérlést, az IBC-t (belső buborékhűtés) és a gravimetrikus adagolást, hogy a szelvény eltérését ±5% alatt tartsák. Egy tipikus vonal a számára ipari polietilén tekercsek Egyrétegű HDPE esetén 250-500 kg/h teljesítményre képes, míg a többrétegű vonalak (3, 5 vagy 7 réteg) PA vagy EVOH rétegek integrálásával fokozzák a gátat. Az alábbi vázlat a fúvott fóliaextrudáló rendszer lényeges elemeit szemlélteti.
Haladó fújt filmvonalak most integrálja a valós idejű vastagságfigyelést kapacitív érzékelőkkel és automatikus vágócsavar-fűtéssel, lehetővé téve egyedi polifólia szűk tűréssel (±5–8%) történő gyártás. Ezek a technikai frissítések kulcsfontosságúak ipari polietilén tekercsek amelyek egyenletes fektetési szélességet és kevesebb anyagpazarlást igényelnek.
3. Fejlett koextrudálás: PA/PE fólia és PA/PP fóliaszerkezetek tervezése
Igényes gát alkalmazásokhoz – például vákuumcsomagoláshoz, módosított atmoszférájú csomagoláshoz (MAP) és vegyi elszigeteléshez – az egyrétegű PE fólia nem elegendő. A mérnökök a poliamidot (PA) poliolefinekkel kombináló többrétegű koextrudálásra támaszkodnak. Nevezetesen, pa/pe film és pa/pp film olyan fejlett mérnöki struktúrákat képviselnek, amelyek áthidalják az oxigénzáró réteget (PA réteg) a lezárhatósággal és a nedvességállósággal (PE vagy PP rétegek). Az ilyen fóliák 23°C-on és 50%-os relatív páratartalom mellett 2–8 cm³/(m²·nap·atm) oxigénátbocsátási sebességet (OTR) biztosítanak, szemben a stésard PE esetén tapasztalt >2000 cm³-rel.
Egy tipikus 5 rétegű koextrudálási konfigurációban (PA/kötő/PE/kötő/PA vagy szimmetrikus PA/PE) a PA mag hozzájárul a szúrásállósághoz, az aromamegtartáshoz és a mechanikai szilárdsághoz. Hőformázó alkalmazásokhoz, pa/pp film nagyobb hőállóságot biztosít (olvadáspont >160°C) a PE alapú szerkezetekhez képest, így ideális retortatasakokhoz vagy melegen tölthető csomagolásokhoz. Az ipari vizsgálatokból származó adatok azt mutatják, hogy a koextrudált PA/PE fólia 40%-kal csökkenti a csomagolás meghibásodását a fagyasztott élelmiszer-szegmensekben a megnövelt hajlékony repedésállóság miatt.
A PA/PE és PA/PP koextrudálás legfontosabb előnyei
- Akár 98%-os oxigéngát-javulás az egyrétegű PE-hez képest.
- Kiváló hőformázhatóság mélyhúzott tálcákhoz (≥6 mm-es húzási arány).
- Fokozott vegyszerállóság az olajokkal, zsírokkal és oldószerekkel szemben.
- Kompatibilitás a nagy sebességű forma-kitöltés-tömítés vonalakkal.
Vezető polietilén fólia gyártók alkalmazzon többrétegű fúvott vagy öntött vonalakat dedikált kötőrétegű gyantákkal, hogy biztosítsa a rétegek közötti tapadást > 4 N/15 mm. Az eredmény tartós polietilén fólia tekercs olyan készlet, amely megfelel az élelmiszerekkel való érintkezésre vonatkozó szigorú előírásoknak és ipari szabványoknak, mint például az EN 13678.
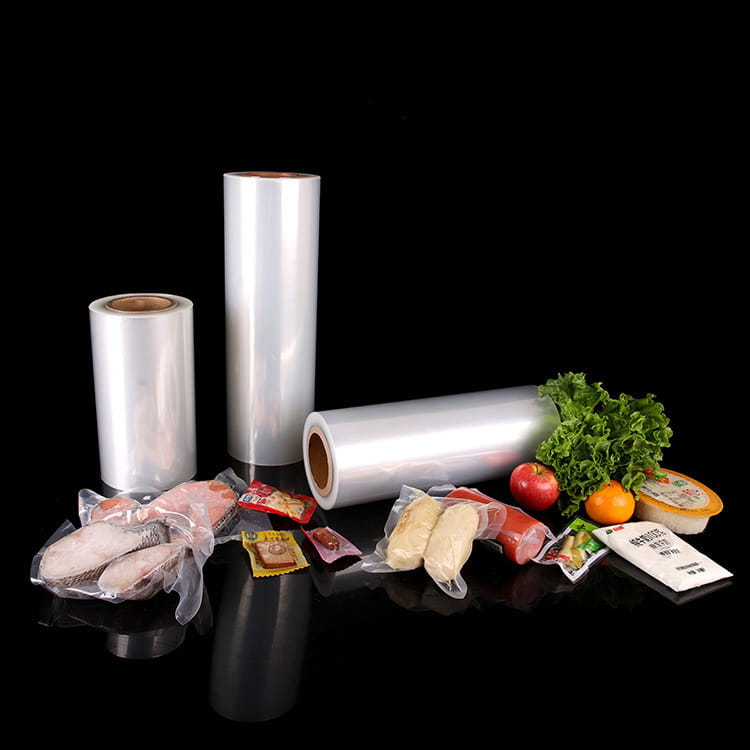
Ábra: Többrétegű polietilén tekercsgyártás – példa ipari koextrudálásra zárófóliákhoz.
4. Műszaki paraméterek egyedi polifóliákhoz és ipari tekercsekhez
Gyártás egyedi polifólia és ipari polietilén tekercsek szélesség, vastagság, magátmérő és mechanikai tulajdonságok pontos szabályozását igényli. Tipikus polietilén fólia tekercs a méretek szélessége 500 mm és 3000 mm között van, a tekercs külső átmérője 1000 mm-ig (mag belső átmérője 76 mm vagy 152 mm). Nagy teherbírású ipari burkolatokhoz vagy építőipari párazáró burkolatokhoz 100-300 µm vastagságú HDPE fóliát UV stabilizátorokkal és csúszásgátló felületkezeléssel gyártanak.
A fúvott fólia extrudálásánál az egyedi fóliák esetében a döntő paraméter a layflat szélessége, amely közvetlenül korrelál a buborék kerületével és a csévélő feszültségével. Ezenkívül az alábbi táblázat a tipikus specifikációkat ismerteti lldpe film és ldpe film ipari tekercsek:
| Paraméter | Egyedi LDPE fólia | Ipari LLDPE tekercsek | HDPE nagy teherbírású tekercsek |
|---|---|---|---|
| Vastagsági tartomány (µm) | 25-250 | 40-200 | 80-350 |
| Maximális tekercsszélesség (mm) | 2800 | 3000 | 2500 |
| Szakítószilárdság (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Ütésszilárdság (Dart csepp, g) | 150-350 | 350-800 | 200-500 |
| Kiegészítő lehetőségek | Csúszás, blokkolásgátló, UV | Antisztatikus, csúszásmentes | UV, korom |
Mert egyedi polifólia , a gyártók módosítják az extrudercsavar kialakítását (határolócsavarok keverőszakaszokkal) és a szerszámhézagot (0,8–2,5 mm) a vastagság egyenletességének megőrzése érdekében. A zárt hurkú feszítésszabályozással rendelkező nagy sebességű csévélők kiküszöbölik a teleszkóposodást, és egyenletes tekercskeménységet biztosítanak, ami elengedhetetlen az olyan feldolgozási folyamatokhoz, mint a zacskógyártás vagy a laminálás.
5. Kulcsfontosságú alkalmazások A polietilén fóliatekercsek kiaknázása az iparágakban
Az alkalmazkodóképesség ldpe film , lldpe film és coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
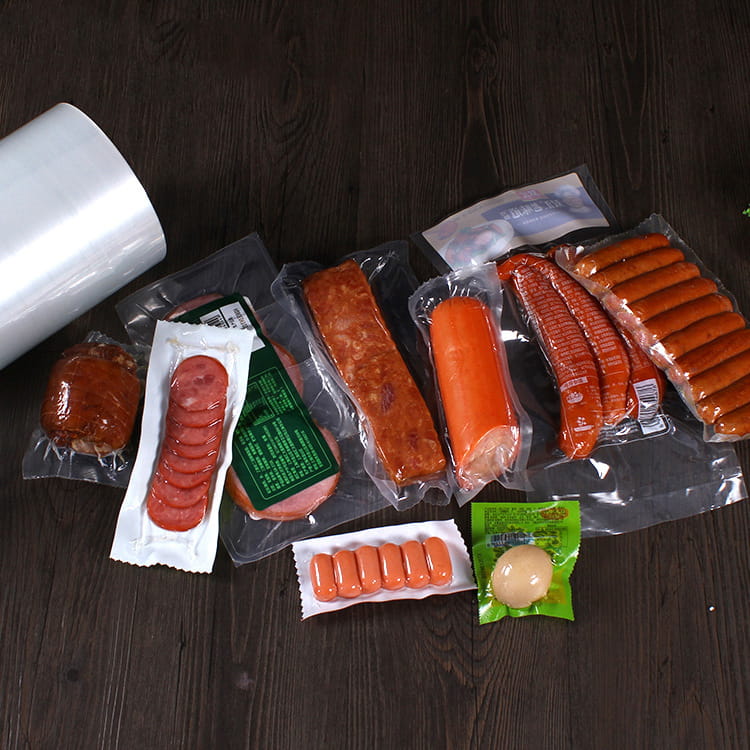
- Élelmiszer csomagolás: LDPE alapú zsugorfóliák a baromfitálcákhoz, LLDPE sztreccs burkolat a raklapok csomagolásához, és pa/pe film sajt vagy hús tartósítására (7 napról 21 napra meghosszabbítja az eltarthatóságot).
- Mezőgazdasági filmek: UV-stabilizált LDPE üvegházburkolatokhoz (élettartam 12-24 hónap) és szilázs sztreccs fóliákhoz, többrétegű LLDPE/kötőkendő/EVOH felhasználásával, hogy 90%-kal csökkentse az oxigén bejutását.
- Nagy teherbírású ipari zsákok: 120–180 µm vastagságú koextrudált HDPE/LLDPE fóliák, amelyek felső terhelési ellenállása > 400 N építőanyagok vagy vegyi porok esetén.
- Orvosi és higiéniai: Légáteresztő fóliák, amelyeket úgy állítanak elő, hogy kalcium-karbonát töltőanyagokat adnak a PE-hez, majd nyújtják a mikropórusokat; sebészeti kárpitokban és védőburkolatokban használják.
A piaci elemzések azt mutatják, hogy a globális kereslet a ipari polietilén tekercsek éves szinten 4,2%-kal növekszik, az e-kereskedelem csomagolásának és automatizálásának köszönhetően. Polietilén fólia gyártók fektessen be fúvott fóliasorokba oszcilláló lehúzással, hogy csökkentse a mérősávokat, garantálva az ASTM D2103 szabványoknak megfelelő tekercsminőséget.
6. Minőségellenőrzés és anyagválasztás a filmgyártók számára
Folyamatos nagy teljesítményű gyártás polietilén fólia tekercs a leltár szigorú minőségi protokollokra támaszkodik. Polietilén fólia gyártók Használjon laboratóriumi vizsgálatokat az olvadékfolyási index (MFI), a gélszám és az optikai tulajdonságok tekintetében. Mert fújt filmvonalak , az online megfigyelő rendszerek kapacitív vagy béta-mérő érzékelőkkel követik a vastagságot, zárt hurkú visszacsatolást biztosítva az automatikus szerszámnak. Az ASTM D882 szerinti szakítóvizsgálat kötelező olyan egyedi megrendeléseknél, amelyek speciális nyúlást igényelnek (pl. >600% sztreccs fóliánál).
Az anyagválasztás magában foglalja a Ziegler-Natta vagy a metallocén-katalizált LLDPE közötti választást – az utóbbi szűkebb molekulatömeg-eloszlást és fokozott tisztaságot biztosít. A nagy teljesítmény érdekében egyedi polifólia , a visszanyerési arányokat ellenőrizni kell (<20% posztindusztriális selejt), hogy elkerüljük a gélek lebomlását. Ezenkívül az elektrosztatikus rögzítés és a koronakezelés (38–44 din/cm) biztosítja a nyomtathatóságot és a laminált kötési szilárdságot. Az alábbi táblázat felvázolja a közös minőségi teszteket és elfogadási kritériumokat:
| Tesztparaméter | módszer | Tipikus specifikáció (LDPE/LLDPE) |
|---|---|---|
| Vastagság változás | ASTM D374 | a névleges ±5%-a |
| Szakítószilárdság (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Elmendorf könny (MD) | ASTM D1922 | 150-400 g |
| COF (filmről filmre) | ASTM D1894 | 0,2 – 0,4 |
Haladó manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring ipari polietilén tekercsek hideg helyen (-20°C) vagy magas hőmérsékletű környezetben (60°C) használható.
Gyakran Ismételt Kérdések (GYIK)
Q1: Mi a fő különbség az LDPE fólia és az LLDPE fólia között az extrudálás során?
Az LDPE nagyobb olvadási szilárdságú és könnyebben feldolgozható fújt filmvonalak , jobb tisztaságot és fényességet kínál. Az LLDPE kiváló szakító-, átszúrási és szakítószilárdságot biztosít, de nagyobb viszkozitása miatt nagyobb motorteljesítményt igényel. Az LDPE/LLDPE keverékei általánosak a feldolgozhatóság és a mechanikai szívósság közötti egyensúly megteremtésében.
2. kérdés: Hogyan viszonyul a PA/PE fólia az élelmiszer-csomagoláshoz használt PA/PP fóliához?
pa/pe film kiváló tömíthetőséget és nedvességzárót kínál alacsony költséggel, alkalmas hideg/fagyasztott alkalmazásokhoz. pa/pp film ellenáll a magasabb hőmérsékleteknek (121°C-ig retorta), és kiváló vegyszerállóságot biztosít, ideális készételekhez és melegen tölthető csomagolásokhoz.
Q3: Újrahasznosítható-e az egyedi polifólia ipari felhasználás után?
Igen, a legtöbb polietilén ipari tekercs újrahasznosítható mechanikus újrahasznosító áramon keresztül. A több anyagból álló koextrudálás (PA/PE) azonban elválasztást vagy kompatibilizátort igényel. Sok gyártó kínál visszavételi programokat a posztindusztriális hulladékokhoz, hogy újrahasznosított pelletet állítson elő a nem élelmiszerrel érintkező rétegekhez.
4. kérdés: Melyek a HDPE fólia tipikus vastagsági tartományai nagy igénybevételű alkalmazásokban?
Mert construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. HDpe filmgyártók gyakran módosítják a sűrűséget adalékokkal, hogy elérjék a specifikus merevséget és szakítószilárdságot.
5. kérdés: Hogyan biztosíthatom a polietilén fólia tekercsemben az egyenletes mérőegyenletességet?
Tartsa fenn az állandó olvadékhőmérsékletet, használjon automatikus vágócsavar-szabályozást vastagságszkenneléssel, és optimalizálja a hűtőlevegő-áramlást a buborék körül. Modern fújt filmvonalak az IBC-vel (belső buborékhűtés) felszerelve ±3–5%-ra csökkentheti a szelvény eltérését.